



 English
Pregúntele a cualquiera que haya pasado un turno al final de una línea de hilado qué es lo que realmente está persiguiendo, y la respuesta rara vez es solo fuerza. Es una tela que se mantiene unida mediante la conversión, se siente bien en la mano y aún deja que el aire se mueva a través de ella. De ese equilibrio se trata la unión textil permeable al aire: unir fibras o capas con la suficiente firmeza para sobrevivir al uso real, mientras se deja deliberadamente la estructura lo suficientemente abierta para respirar.
Lo que realmente significa la unión de textiles permeables al aire
En un tejido, los hilos se entrelazan y la estructura se mantiene unida. En los no tejidos y en la mayoría de los textiles técnicos no existe tal arquitectura: la red es simplemente un montón de fibras o filamentos, y es necesario crear cohesión. Ese paso de creación es la unión y puede ser térmico, químico o mecánico.
Aquí está la parte que vale la pena internalizar: cada acción de unión agrega puntos de contacto entre las fibras, y cada punto de contacto es una pequeña obstrucción al flujo de aire. Una tela unida al 8% en el calendario puede mover tres veces el aire que la misma red unida al 25%, aunque ambas estén hechas de polipropileno idéntico con el mismo peso. La permeabilidad al aire se mide como el volumen de aire que pasa a través de un área definida en un tiempo determinado y con un diferencial de presión determinado; ISO 9237 y ASTM D737 son los estándares a los que se refieren la mayoría de los compradores. Debido a que el número es tan sensible a la vinculación, es una de las formas más rápidas de saber si una línea se ejecuta dentro de su ventana de proceso o se desplaza fuera de ella.
En la práctica, lo describimos como una ventana de vinculación. Debajo de la ventana, la tela se desempolva, se delamina o pierde resistencia a la tracción. Por encima, la tela se vuelve parecida al papel, rígida y efectivamente cerrada. Toda la embarcación se ubica en la banda central y se mueve cada vez que cambia el denier de la fibra, el peso de la red o la velocidad de la línea.
Rutas de unión comparadas: fuerza versus flujo de aire
No existe un método de unión universalmente mejor, sólo aquel que se adapta al trabajo de la tela. La siguiente comparación es la que guiamos a los clientes cuando eligen una configuración para una nueva línea o modernizan una existente.
| Ruta de vinculación | como funciona | Efecto sobre el flujo de aire | Uso típico |
|---|---|---|---|
| Unión de calandra térmica (punto) | Los rodillos estampados calentados fusionan filamentos en puntos discretos | Controlable; El porcentaje de superficie franca es la palanca principal. | Spunbond sábanas higiénicas, batas médicas, bolsas |
| Unión a través del aire | El aire caliente fusiona fibras bicomponentes en toda la red. | Preserva el loft y la apertura mejor que el calandrado plano | Capas higiénicas elevadas, medios de filtración, aislamiento. |
| Unión ultrasónica | La vibración de alta frecuencia genera calor local en el yunque | Muy localizado, por lo que la permeabilidad total permanece prácticamente intacta | Conversión, laminación, máscaras, sellado de bordes. |
| Laminación adhesiva | Puntos de pegamento o spray unen dos sustratos | Depende casi por completo del peso del complemento y del patrón de puntos. | Laminados de película transpirable, cortinas médicas. |
| hidroentrelazamiento | Los finos chorros de agua enredan mecánicamente las fibras | Mantiene una alta apertura y suavidad sin derretirse. | Toallitas, gasas, spunlace higiene. |
| punzonado con aguja | Las agujas de púas entrelazan físicamente las fibras. | Estructura abierta de alto espesor. | Geotextiles, alfombras, tejidos agrícolas. |
La lección de la tabla es simple: si la prioridad es el flujo de aire, o se une en menos puntos, se une localmente o se une mecánicamente en lugar de derretirse. Si la resistencia y la barrera son la prioridad, usted acepta el costo del flujo de aire y lo controla con precisión.
Por qué las líneas Spunbond y Spunmelt viven o mueren mediante unión
En un proceso de hilado, los filamentos son continuos y se estiran, se colocan en una red y luego se consolidan. Debido a que los filamentos son largos, una unión de punto ligero suele ser suficiente para darle a la tela una resistencia a la tracción real, que es exactamente la razón por la que el spunbond es un buen candidato para la unión permeable al aire. Una línea de un solo haz produce una red sencilla y uniforme donde la configuración del calendario se puede mantener simple y estable turno tras turno.
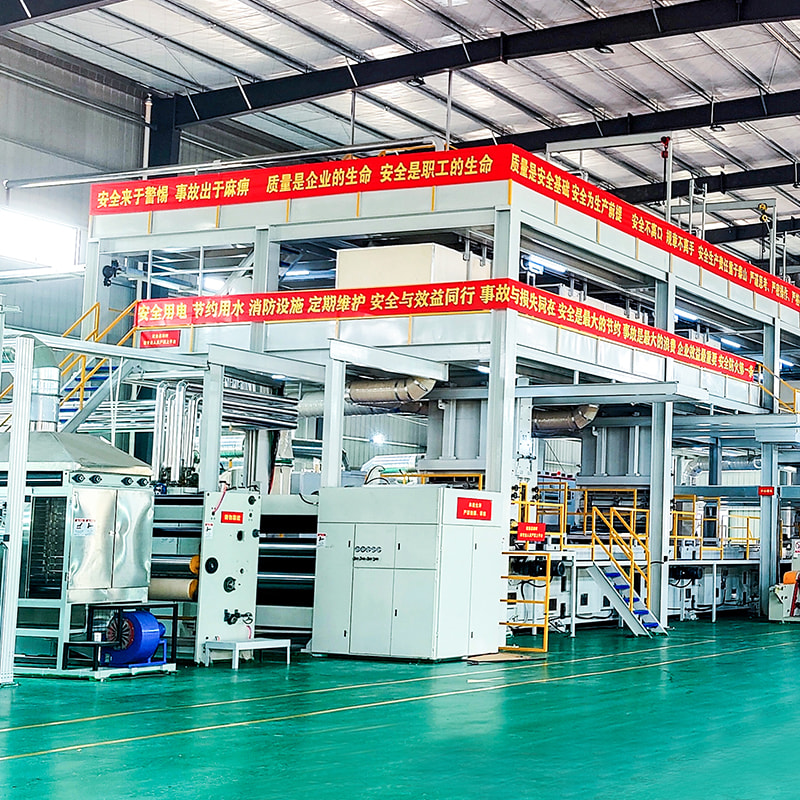
 Línea de producción de telas no tejidas Spunbond de haz único S La línea S produce polipropileno spunbond de 10 a 200 GSM con control PLC, adecuado para una producción sencilla y estable de un solo haz para bolsas, embalajes y cubiertas agrícolas. Ver producto →
Las configuraciones SS de doble haz agregan una segunda capa de filamento, lo que brinda más peso y cobertura sin necesidad de una unión más pesada. Eso es importante cuando un cliente quiere un tejido suave y con un alto flujo de aire con un gramaje más pesado: en una línea SS se puede agregar material en lugar de calor, y la permeabilidad se mantiene donde debería.
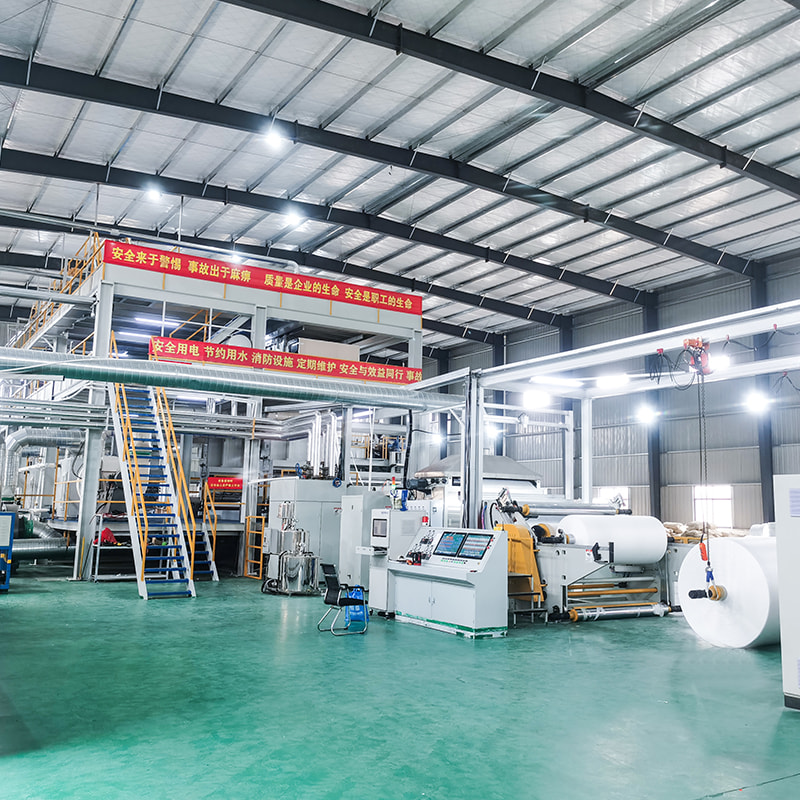
 Línea de producción de telas no tejidas hiladas y fundidas de doble haz SS Agrega una segunda capa de filamento para una cobertura más intensa sin una unión más intensa; produce tela de polipropileno de 9 a 100 GSM para usos higiénicos, médicos y de embalaje. Ver producto →
Las estructuras compuestas complican las cosas en el buen sentido. Cuando una capa fundida se coloca entre capas hiladas, esa capa intermedia está hecha de fibras submicrónicas y tiene una permeabilidad naturalmente baja: es la barrera. Unir todo el composite de manera demasiado agresiva colapsa la estructura de poros finos y destruye tanto la eficiencia de filtración como la transpirabilidad a la vez. Esta es la razón por la cual las líneas SMS y SMMS generalmente se ejecutan con presión y temperatura cuidadosamente perfiladas, y por qué la decisión de unión merece tanta atención como la configuración del haz en sí.
Configuraciones que mueven el número de flujo de aire
Cuando un cliente nos dice que su tela no respira como lo hacía la muestra, trabajamos con la misma lista corta cada vez:
- Porcentaje de área consolidada — el área de tierra del patrón en relieve establece el techo en el flujo de aire alcanzable. Los patrones típicos de unión puntual se encuentran en la adolescencia baja a media.
- Temperatura del calendario — Unos pocos grados pueden hacer que la tela pase de estar poco unida a estar demasiado unida, especialmente con fibras de bajo denier.
- Presión de pellizco — una presión más alta aplana la red y cierra los poros incluso cuando la temperatura no cambia.
- Tiempo de permanencia y velocidad de línea — Las líneas más rápidas reducen el calor que recibe cada punto, por lo que los cambios de velocidad y los cambios de temperatura deben realizarse juntos.
- Negador de filamento — Los filamentos más finos se empaquetan más densamente y reducen la permeabilidad de la misma zona unida.
- Peso web y estructura de capas. — Las redes más pesadas y las capas fundidas agregadas reducen el flujo de aire de manera predecible.
Registrar estos valores junto con la permeabilidad medida de cada rollo es el hábito más útil que puede desarrollar un equipo de producción. Convierte el vínculo de un sentimiento en una receta.
Adecuación de la vinculación al uso final
Diferentes mercados quieren cosas opuestas de la misma máquina, y es útil ser honesto al respecto desde el principio.
- Las láminas superiores higiénicas necesitan un alto flujo de aire, suavidad y un área de unión baja; una unión insuficiente es un riesgo mayor que una unión excesiva.
- Las batas y paños médicos necesitan un rendimiento de barrera además de una transpirabilidad mensurable, que es donde SMS y SMMS ganan su lugar.
- Los medios de filtración tratan la permeabilidad como una caída de presión, por lo que la estabilidad de la estructura de los poros es más importante que el número bruto.
- Los bolsos, tejidos agrícolas y geotextiles priorizan la resistencia, la resistencia a la abrasión y el rendimiento UV; el flujo de aire es secundario.
- Las toallitas y los productos spunlace dependen del entrelazamiento mecánico, por lo que la unión y el flujo de aire apenas interactúan.
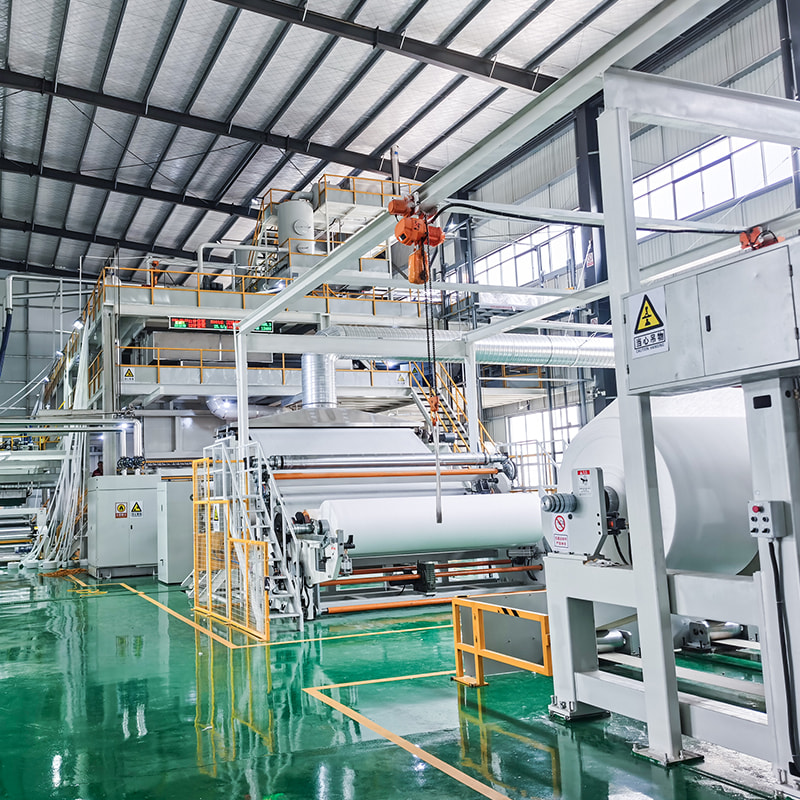
 Máquina no tejida hilada y fundida SMS de tres haces Combina vigas spunbond y meltblown para fabricar tejido SMS de 9 a 70 GSM, compatible con mascarillas faciales, productos médicos y aplicaciones de higiene en diversas necesidades del mercado. Ver producto →
Si todavía está mapeando su producto en estas categorías, nuestro descripción general de la aplicación muestra cómo las diferentes configuraciones de línea se alinean con los usos finales reales.
Problemas que vemos en la línea
El exceso de vinculación es el fallo más común y rara vez se manifiesta por sí solo. La tela se ve bien en el rollo; solo falla cuando un convertidor informa rigidez, caída deficiente o una lectura de permeabilidad por debajo de la especificación. El flujo de aire irregular a lo ancho es el segundo más común: generalmente una corona de rodillo, un problema con el perfil de temperatura o una carga de nip desigual en lugar de un problema de fórmula.
La delaminación en estructuras laminadas es un animal diferente: la unión es fuerte donde existe pero demasiado escasa, por lo que las capas se separan bajo tensión. Y, en ocasiones, una tirada mide perfectamente el primer día y baja un mes después, lo que suele indicar que el estrés residual se está relajando en la red o que los aditivos están migrando. leyendo sobre Normas y control de pruebas de permeabilidad al aire. Vale la pena antes de escribir una especificación, porque las propias condiciones de prueba explican gran parte de la variación.
Preguntas que vale la pena hacerse antes de elegir una configuración
- ¿Qué rango de permeabilidad debe alcanzar el tejido acabado y con qué gramaje?
- ¿Es el flujo de aire o la barrera el principal requisito de rendimiento?
- ¿Qué método de unión utiliza ya la familia de productos? ¿Se puede configurar la línea para ello?
- ¿Cuánta flexibilidad necesita entre grados de productos: una receta estable o cambios frecuentes?
- ¿Qué ancho y salida debe sostener la línea? ¿El calendario maneja ese ancho de manera uniforme?
La unión textil permeable al aire recompensa la paciencia. Las máquinas son capaces de lograr una precisión notable (control PLC, operación con pantalla táctil, calendarios perfilados con precisión), pero la precisión solo vale la pena cuando el equipo detrás sabe qué parámetro mover y cuál dejar en paz. Ese conocimiento proviene de ejecutar la línea, observar los números y ajustar una variable a la vez.
Si está planeando una nueva línea de spunbond o spunmelt y desea explicar cómo se debe configurar la sección de unión para la tela de destino, siempre estaremos encantados de comparar notas. Envíenos las especificaciones de su tela y le diremos honestamente cómo debe verse la línea.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
