



 English
La conversión de no tejidos es la mitad tranquila de la industria de los no tejidos. La mayoría de las conversaciones comienzan en la hilera, la viga o la cinta formadora, el equipo que convierte los gránulos de polipropileno en tela. Pero un rollo de tela sólo resulta útil una vez que alguien lo desenrolla, lo guía, lo lamina, lo corta, lo dobla y lo empaqueta en algo que el cliente pueda sostener. Esa segunda mitad se está convirtiendo y tiene su propio vocabulario, sus propios obstáculos y su propia economía.
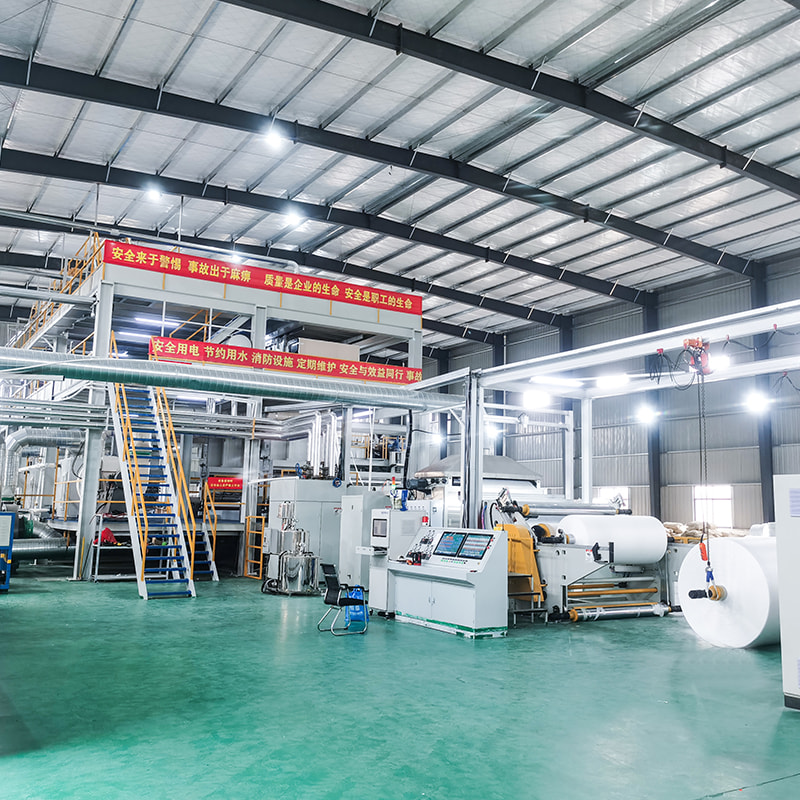
Diseñamos y construimos líneas de producción de spunbond y meltblown, por lo que pasamos mucho tiempo con las personas que reciben esos rollos: convertidores que compran tela y luego tienen que hacer que se comporte a gran velocidad, turno tras turno. Lo que sigue es una mirada práctica a lo que implica la conversión de telas no tejidas, dónde tiende a salir mal y qué parte de la respuesta realmente se encuentra en fase inicial.
Lo que realmente significa la conversión de telas no tejidas
En términos sencillos, la conversión es cualquier operación que toma productos en rollo no tejidos y los convierte en un producto semiacabado o terminado. Algunos productores convierten en línea, haciendo funcionar un tren de conversión directamente detrás de la sección de formación para que la tela nunca se enrolle. La mayoría realiza conversiones fuera de línea, comprando rollos a un productor de telas y procesándolos en una planta separada. Ambos modelos funcionan y ambos dependen de lo mismo: una tirada predecible.
La gama de productos convertidos es más amplia de lo que la mayoría de la gente espera.
- Higiene: láminas superiores para pañales, capas de adquisición, esposas para las piernas, toallas sanitarias.
- Médico: batas quirúrgicas, paños, mascarillas, apósitos para el cuidado de heridas.
- Toallitas: toallitas húmedas, toallitas secas, servicio de alimentos y toallitas industriales.
- Hogar: paños de cocina, bolsas de compras, paños de limpieza, respaldo de muebles.
- Filtración: filtros HVAC, filtración de líquidos, medios respiradores
- Industrial y agrícola: geotextiles, coberturas de cultivos, embalajes, adornos para automóviles.
Lo que los une es que cada aplicación se preocupa por una combinación diferente de propiedades. Un convertidor de toallitas se preocupa por la suavidad, el polvo y el comportamiento de la tela en una pila húmeda. Un convertidor de batas o mascarillas se preocupa por la barrera y por cómo el material recibe una soldadura ultrasónica. Un convertidor de filtro se preocupa por la plegabilidad y la caída de presión. Los rollos pueden tener líneas similares, pero nada más en el trabajo es igual.
Los pasos dentro de una línea de conversión
Una línea de conversión suena complicada, pero en realidad es una cadena de operaciones bastante ordinarias, cada una de las cuales depende de la anterior.
- Desenrollado y control de tensión, donde la tensión constante es el factor más importante en una línea estable
- Empalme y guiado de banda, para que los cambios de rollo se realicen sin detener la producción
- Corte y rebobinado, recorte de bordes al ancho y fabricación de rollos que se procesen limpiamente más adelante
- Pegado y laminado mediante ultrasonidos, calandrado térmico o adhesivo termofusible, solos o combinados.
- Corte, perforación y troquelado, mediante método rotativo o láser según canto y velocidad
- Plegar, apilar y formar, el paso que convierte una banda plana en un producto tridimensional
- Impresión, revestimiento y tratamiento, añadiendo color, hidrofilicidad, suavidad o una capa funcional.
- Inspección y embalaje, control de peso, resistencia del sellado, registro de impresión y contaminación.
No todas las líneas contienen los ocho. Una línea de toallitas húmedas puede consistir en desenrollar, doblar, humedecer, cortar y sellar, y agregar impresión solo si el cliente desea un patrón. Cualquiera que sea la configuración, dos cosas dominan la batalla diaria: la tensión y la consistencia de la tirada entrante.
Por qué la tirada entrante decide su rendimiento de conversión
Cuando una línea se porta mal, la tentación es culpar a la máquina. Muy a menudo, la tela es la causa real y la tela se decidió mucho antes de que el rollo llegara a su muelle. Así es como algunos de los sospechosos habituales aparecen en la fábrica.
| Característica de la tela | Cómo se ve en la línea | Que verificar |
|---|---|---|
| Variación del peso base | La tensión se desvía, la longitud del corte se desvía, sella las ventanas estrechas | Perfil en todo el ancho, no solo en el promedio |
| Relación de tracción MD y CD | La red se separa a lo largo de la máquina, mangos con acabado débil | Relación medida en varios puntos a lo largo del rollo |
| Elongación | Arrugas, arrugas y desvíos del registro de impresión. | Elongación at the low loads your line actually runs at |
| Permeabilidad al aire | Las reclamaciones de barrera fracasan después de la laminación o recubrimiento | Valor junto con la variación de un rollo a otro |
| Rizado, calidad del borde, dureza del rollo | Rodillos telescópicos, alarmas de guía, desagües de recorte. | Estado del borde, tamaño del núcleo y dureza en el centro y el borde. |
| Empalmes y estática | Paradas, alimentación de hojas atascadas, contaminación en productos limpios | Tipo de empalme y número por rollo, acabado superficial |
Observe cuántos de estos se encuentran en la etapa de formación. El perfil de peso, la relación de tracción, el alargamiento y la permeabilidad provienen de las secciones de extrusión, enfriamiento, trefilado y unión de una línea de spunbond o meltblown. Un convertidor puede compensar por un tiempo, pero la compensación cuesta velocidad, desperdicio y atención, y nunca desaparece por completo.
Hacer coincidir la estructura de la tela con el trabajo de conversión
Las líneas spunbond y spunmelt generalmente se describen por número de haces: S, SS, SSS, SMS, SMMS y SMMSS. Cada viga adicional añade una capa, y con ella el coste y la capacidad. El error que vemos con más frecuencia es comprar más estructura de la que la aplicación realmente puede utilizar.
Spunbond de una sola capa (S)
Una línea de un solo haz produce una tela uniforme, suave y unida uniformemente con resistencia útil en ambas direcciones. Corta y rebobina limpiamente, razón por la cual se utiliza en tantas aplicaciones de bolsas de compras, paños de cocina, cubiertas agrícolas y embalajes. Las bandas de una sola capa también se adhieren fácilmente, ya sea que el convertidor utilice un patrón de puntos calandrados o soldadura ultrasónica, por lo que la ventana del proceso es más amplia que para un compuesto.
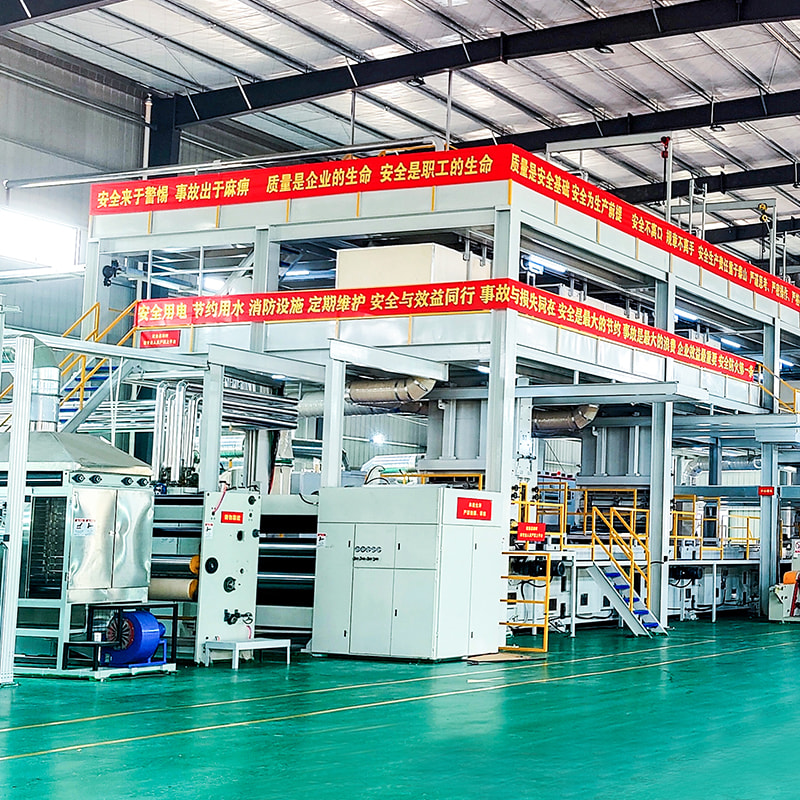
 Máquina de producción de tela no tejida Spunbond de una sola viga para tela PP Produce telas spunbond uniformes a partir de polipropileno, adecuadas para bolsas, aplicaciones de higiene, médicas y de embalaje; revisar las especificaciones y los usos posteriores. Ver producto →
Estructuras compuestas para conversión médica y de higiene.
Una vez que una capa fundida se asienta entre dos capas spunbond, la tela adquiere las propiedades de barrera que necesitan las batas, cortinas, mascarillas y productos de higiene. Las estructuras SMS, SMMS y SMMSS siguen esa lógica, y la capa adicional de fusión en SMMS y SMMSS le da al convertidor un control más preciso sobre la eficiencia de filtración y la cabeza hidrostática.
Esos beneficios conllevan consecuencias transformadoras que vale la pena conocer de antemano. La fibra fundida es más fina y más débil que la spunbond, por lo que un compuesto puede generar polvo y prefiere una tensión más suave que una tela spunbond pura. Por otro lado, suelda maravillosamente: la unión térmica y ultrasónica de SMS y SMMS generalmente produce un sellado más fuerte y confiable que el adhesivo, lo cual es parte de lo que hace posibles las modernas líneas de mascarillas y batas de alta velocidad. Los anchos de trabajo desde 1600 mm hasta 4200 mm son comunes, y hacer coincidir el ancho que compra con el ancho que realmente utiliza su línea de conversión es una de las formas más sencillas de reducir el desperdicio de recortes.
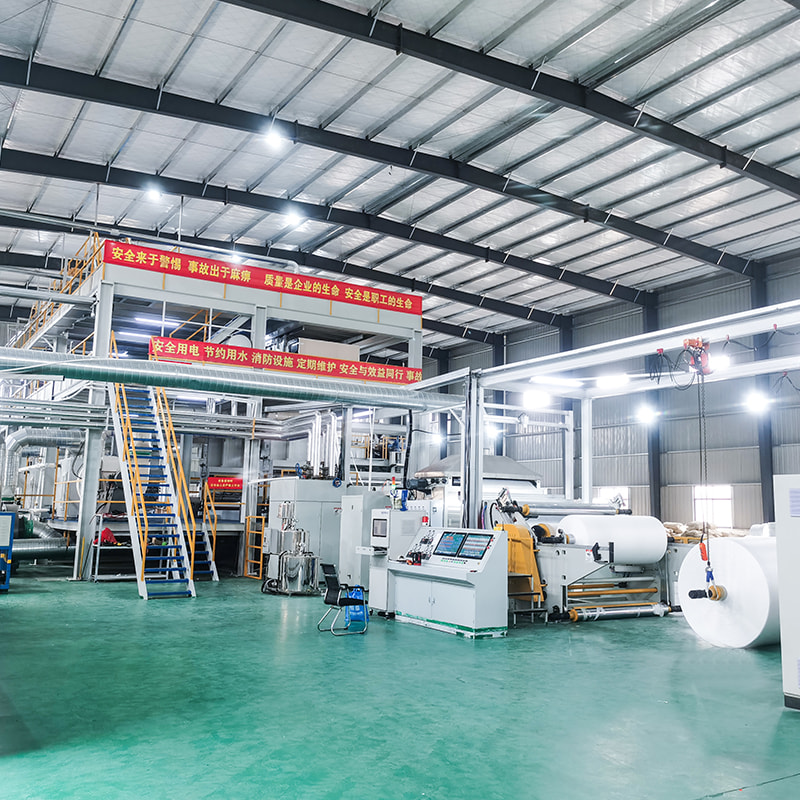
 Máquina no tejida SMS Spun-Melt para la producción de telas compuestas Combina capas spunbond y meltblown para telas SMS, SS, S y M, lo que respalda usos higiénicos, médicos, de filtración y de embalaje; inspeccionar modelos y especificaciones. Ver producto →
Capas de barrera y los límites de la conversión
La tela Meltblown por sí sola es un animal diferente. Está hecho de fibras muy finas, que es exactamente lo que lo hace efectivo en trabajos de filtración y barrera, y también lo que lo hace frágil: menor resistencia a la tracción, mayor alargamiento y tendencia a desprender fibras cuando se manipula con brusquedad. Los convertidores que trabajan con soplado por fusión aprenden a mantener una tensión suave, a mantener los recorridos de la red cortos y limpios y a prestar mucha atención al control estático, especialmente cuando el material ha sido cargado electrostáticamente para su uso en filtración.
Para los filtros plisados y los respiradores, la consistencia importa más que los números máximos. El diámetro uniforme de la fibra y la distribución uniforme a lo ancho mantienen la altura de los pliegues, la caída de presión y la eficiencia dentro de las especificaciones, mientras que la variación se manifiesta como rechazos al final de la línea.
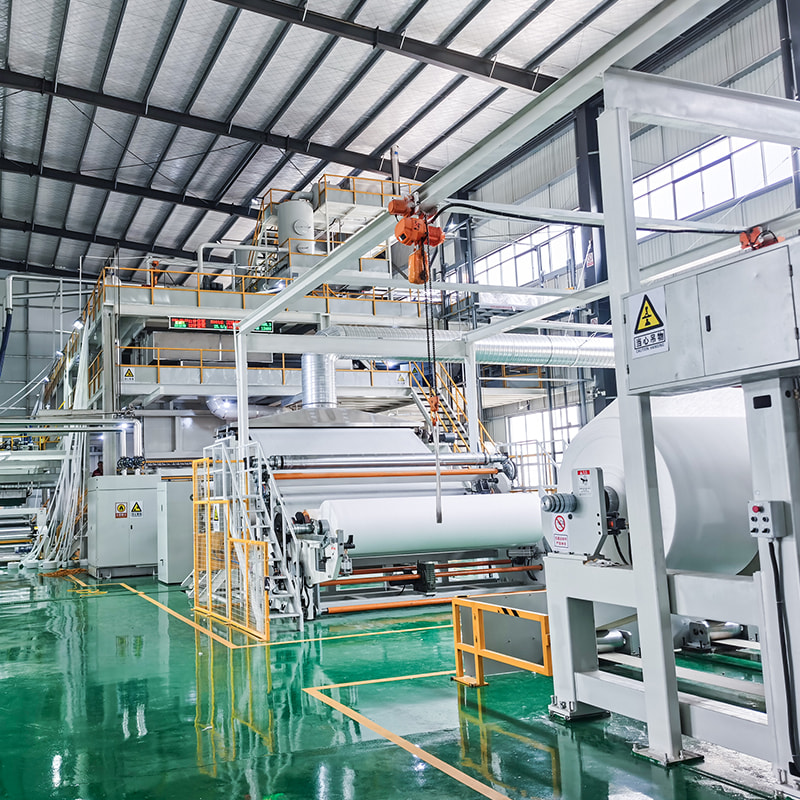
 Máquina no tejida fundida por soplado para medios de filtración de fibra fina Produce tela fina de polipropileno soplado en fusión para capas de mascarillas, filtración, absorción y productos de higiene; comparar anchos, salida y funciones de control. Ver producto →
Preguntas que vale la pena hacer antes de comprometerse
Ya sea que esté comprando tela o equipo, una breve lista de preguntas le ahorra una larga y costosa ronda de prueba y error.
- ¿Qué tan estable es el gramaje en todo el ancho de trabajo y no sólo en el medio?
- ¿En qué dirección se rasga la tela y con qué alargamiento?
- ¿Qué método de unión utilizará su línea? ¿Se ha probado exactamente en esta tela?
- ¿Cuántos empalmes por rollo y cuál es el diámetro de rollo más grande que acepta su desbobinadora?
- ¿A quién llama cuando una nueva especificación no se comporta como prometía la hoja de datos?
Esa última pregunta no es una broma. La mayoría de los problemas de conversión se resuelven en la primera semana de un material nuevo. Después de eso, los equipos tienden a aprender a vivir con un proceso comprometido en lugar de arreglarlo.
La conversión y la fabricación de telas son dos mitades del mismo trabajo, y ambas son más fáciles cuando las dos partes hablan temprano. Si está planeando una línea de spunbond o meltblown y desea saber cómo se comportará la tela que fabrica en una planta de conversión, o si ya realiza la conversión y desea comprender por qué un rollo funciona sin problemas mientras el siguiente lucha contra usted, nuestro equipo estará encantado de trabajar con usted en las especificaciones. Puede leer más sobre cómo abordamos los proyectos en nuestro acerca de la pagina , o simplemente ponte en contacto y cuéntanos qué estás intentando ejecutar.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
