



 English
Hable con cualquiera que convierta telas spunbond en los Estados Unidos y surgirá una imagen familiar. La demanda es constante, los márgenes no son generosos y los compradores del otro lado de la mesa saben exactamente lo que quieren. Los productores de artículos de higiene, los convertidores médicos, los fabricantes de filtros y los proveedores de productos industriales en rollo especifican el peso, el ancho y el rendimiento de la barrera de la tela incluso antes de discutir el precio.
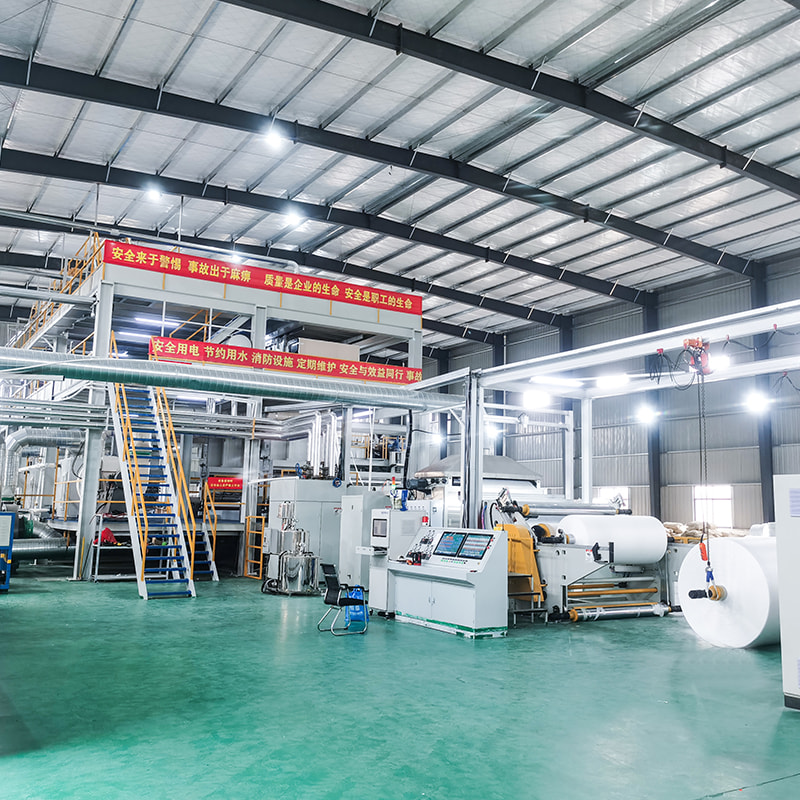
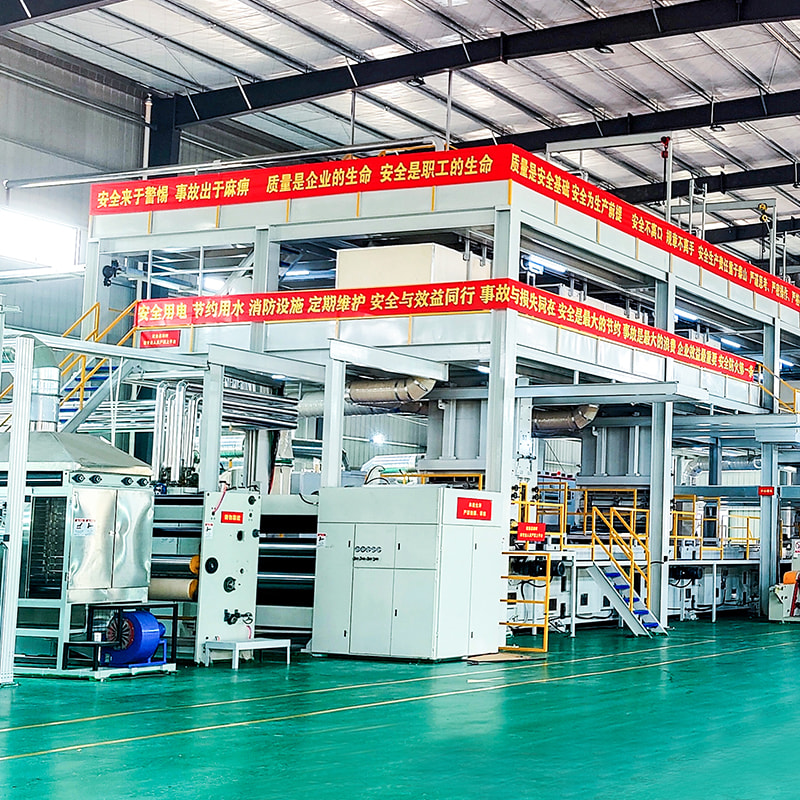
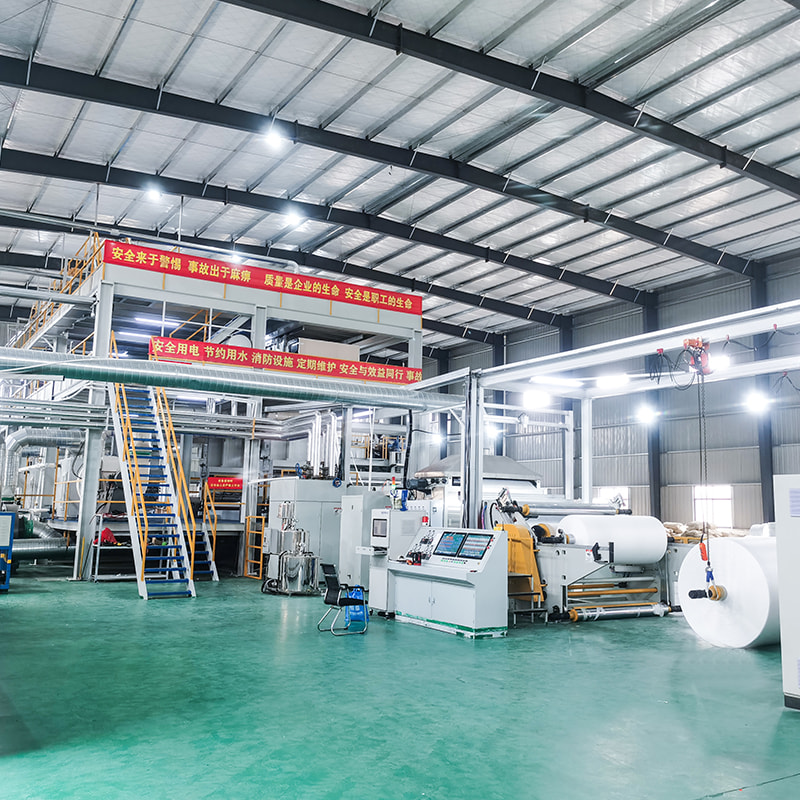
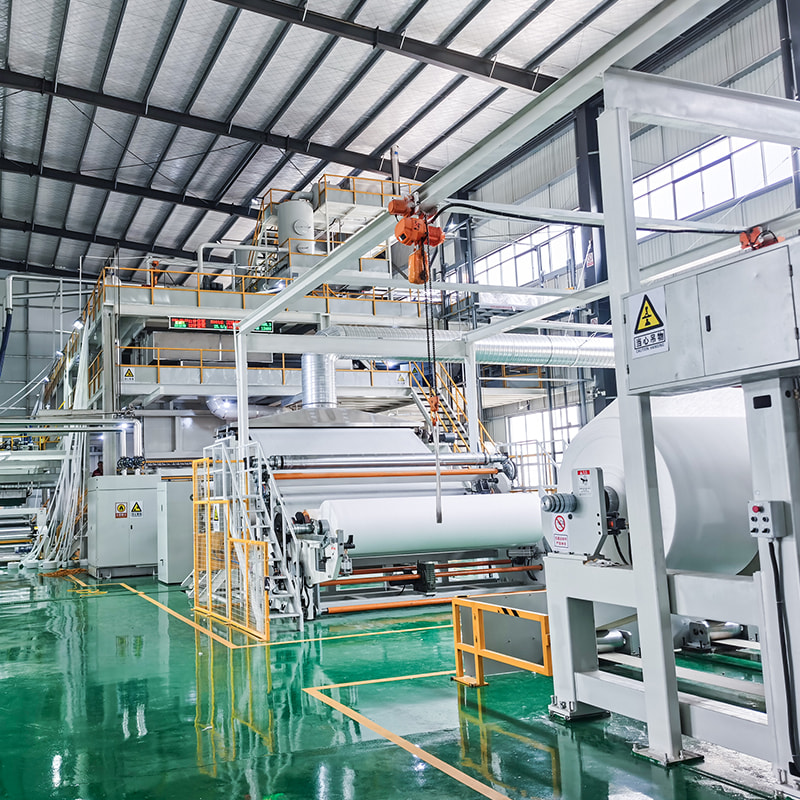
Construimos las máquinas de las que salen esas telas. Nuestra empresa fabrica líneas completas de producción de PP spunbond y meltblown, desde una máquina S de una sola viga hasta compuestos SMSSS de cinco vigas, y las hemos suministrado a productores en India, Pakistán, Turquía, Rusia, Australia y nuestro mercado local en China. Esto nos da una visión básica del mercado de no tejidos spunbond de EE. UU.: no como un gráfico de pronóstico, sino como una serie de decisiones prácticas sobre vigas, anchos, denier y tiempo de actividad.
¿Qué está moviendo el mercado de no tejidos Spunbond de EE. UU. en este momento?
Los estudios de mercado publicados sitúan a América del Norte con aproximadamente un tercio de los ingresos mundiales de los no tejidos spunbond. El mercado regional de telas no tejidas estaba valorado en alrededor de 16 mil millones de dólares en 2025 y se prevé que se acerque a los 20 mil millones de dólares en 2030, siendo el spunbond el que posee la mayor proporción de la combinación de productos y el polipropileno el polímero dominante.
Lo que hace interesante el momento actual es la brecha entre demanda y capacidad. La capacidad de telas no tejidas de América del Norte creció menos del uno por ciento en 2025, mientras que la producción disminuyó ligeramente. El crecimiento no se logra mediante una ola de nuevas megaplantas. Esto se logra gracias a que las líneas existentes funcionan mejor: menos paradas no programadas, control de peso más estricto, menos corte de bordes, cambios de pendiente más rápidos.
La demanda de uso final detrás de esto es estable y bastante fácil de describir:
- Higiene , incluidos los pañales para bebés, el cuidado femenino y la incontinencia en adultos, siguen siendo el bloque más grande y el más sensible al peso y la suavidad de la tela.
- medico , que abarca batas quirúrgicas, paños, envolturas de esterilización y prendas de protección, donde el rendimiento de la barrera es una especificación más que una preferencia.
- Filtración , que abarca HVAC, aire y medios líquidos, es uno de los segmentos de más rápido movimiento y uno de los más exigentes en cuanto a uniformidad de fibra.
- industriales y agrícolas , desde geotextiles y telas para jardinería hasta cubiertas de cultivos, embalajes y respaldos de alfombras, absorben el extremo más pesado del rango de peso.
La configuración del haz decide lo que puede hacer su tejido
Los códigos de letras en los listados de equipos no son taquigrafías de marketing. Describen cuántas hileras o vigas alimentan la línea y en qué orden aterrizan las capas en la cinta de formación. Agregar una viga agrega costo de capital, consumo de energía y superficie de mantenimiento, pero también compra fuerza, barrera o suavidad que una línea más simple no puede alcanzar.
| Línea | Estructura de viga | Lo que te compra | Productos finales típicos |
|---|---|---|---|
| S | Una viga hilada | Costo de capital más bajo, operación simple, alto rendimiento por haz | Bolsas, embalajes, fundas agrícolas, soporte básico. |
| SS | Dos vigas hiladas | Mejor uniformidad y mayor equilibrio entre peso y fuerza. | Higiene topsheet, wipes substrate, medical drapes |
| SSS | Tres vigas hiladas | Mayor tenacidad y control de denier más fino. | Higiene duradera, geotextiles, soporte de filtración. |
| SMS | Spunbond, fundido, spunbond | Barrera de líquidos y partículas con resistencia spunbond | Batas quirúrgicas, mascarillas, ropa de protección. |
| SMMS | Dos capas fundidas entre spunbond | Mayor barrera y eficiencia de filtración. | medico barriers, filtration media, premium hygiene |
| SMMSS | Cinco vigas, estructura compuesta. | Máxima barrera y rendimiento en la más alta complejidad | Filtración médica crítica de alta especificación |
La compensación se reduce a dos preguntas. ¿Cuánta barrera necesita realmente el producto terminado y qué peso de tela puede vender el cliente para obtener ganancias? Un convertidor que fabrica bolsas para la compra, embalajes y cubiertas agrícolas rara vez necesita capacidad de soplado en fusión. Un convertidor que fabrica batas quirúrgicas no puede funcionar sin él. Si desea un recorrido más largo, hemos escrito sobre Cómo el número de haces cambia el rendimiento de la tela .
Para los productores que ingresan al spunbond por primera vez, una línea S de un solo haz suele ser el punto de entrada sensato. Mantiene el desembolso de capital modesto, el equipo operativo pequeño y la ventana de proceso amplia, lo que importa mucho más que la velocidad general en los primeros dos años de producción.
 Línea de producción de telas no tejidas Spunbond de viga única Línea de hilado de una sola viga que produce PP no tejido mediante refuerzo hilado y laminado en caliente, adecuada para productores primerizos que necesitan una ventana de proceso amplia y un control de filamentos más fino. Ver producto →
Peso de la tela, denier y coste real del kilogramo
La mayor parte de la producción de spunbond se sitúa entre 10 y 150 gsm, y el dinero suele obtenerse con la parte más ligera. Ahí es donde el denier del filamento se convierte en la variable de control. Los filamentos más finos brindan una mejor cobertura, un tacto más suave y una barrera mejorada con el mismo peso, pero también exigen un control de temperatura más estricto en el haz de hilatura, un aire de enfriamiento más limpio y un estirado estable. La pérdida de esa estabilidad se manifiesta en forma de poros, rayas y rollos rechazados.
Este es el argumento a favor de una configuración SS de doble haz. Dos vigas hiladas le permiten construir el peso objetivo a partir de dos capas más delgadas en lugar de una gruesa, lo que mejora la uniformidad en todo el ancho y reduce la posibilidad de que un solo defecto elimine un rollo completo. También le da al convertidor más espacio para intercambiar la sensación de la mano con la resistencia a la tracción sin cambiar el polímero.
El ancho pertenece a la misma conversación. Se encuentran disponibles anchos de trabajo estándar de 1600 mm, 2400 mm, 3200 mm, 4000 mm y 4200 mm, y más ancho no significa automáticamente mejor. Una línea ancha que produce un rollo acabado estrecho genera desperdicio de recorte en cada metro; una línea estrecha que persigue un gran contrato se queda sin capacidad. La respuesta correcta depende de los tamaños de rollo que aceptarán los propios clientes del cliente.
La capa barrera y el caso médico y de higiene
Donde el mercado estadounidense se vuelve implacable es en torno a la barrera. Las estructuras SMS intercalan una capa fundida entre dos capas hiladas; SMMS agrega una segunda capa fundida. Las capas spunbond tienen propiedades de resistencia y superficie, mientras que la capa fundida se encarga del bloqueo real de líquidos y partículas. Para batas quirúrgicas, paños, envoltorios de esterilización y mascarillas, esa estructura es un requisito, no una mejora.
Meltblown es también la parte menos indulgente de cualquier línea. La formación de fibras submicrónicas depende de la interacción de la presión del aire caliente, la temperatura del molde, el rendimiento del polímero y la distancia del colector, y pequeñas desviaciones en cualquiera de ellos aparecen rápidamente en la eficiencia de la filtración. Una línea que contiene esos parámetros repetidamente vale más que una con un número más alto en la hoja de especificaciones.
 Línea de producción de telas no tejidas hiladas y fundidas SMS de tres haces Línea SMS spun-melt que combina vigas spunbond y meltblown para obtener capas de filtración estables de fibra fina y tejidos higiénicos suaves y consistentes. Ver producto →
Para aplicaciones de higiene el cálculo es diferente pero no menos estricto. Las telas de las láminas superior y posterior deben sentirse bien contra la piel, pasar sin interrupciones a través del equipo de conversión de alta velocidad y mantener su peso después del calandrado. La suavidad, la resistencia a la tracción y el alargamiento tienen que aterrizar dentro de una banda estrecha al mismo tiempo.
Preguntas que nos hacen los productores estadounidenses antes de comprometernos con una línea
Las conversaciones que tenemos con los compradores tienden a seguir un patrón. Las preguntas útiles rara vez se refieren a la velocidad máxima. Se trata de estar en forma:
- ¿Qué ancho de trabajo coincide con los tamaños de rollo terminados que realmente puedo vender, sin convertir la mitad de mi producción en recortes?
- ¿Qué resultado necesito en mi mezcla de productos real, no en una tela de demostración?
- ¿Qué rango de deniers debe contener la línea y qué cantidad de ese rango usaré en una semana normal?
- ¿Cuánta automatización puede soportar mi equipo? El control PLC y el funcionamiento con pantalla táctil reducen los errores del operador pero no reemplazan al personal capacitado.
- ¿Qué componentes aumentan el tiempo de actividad y cuál es el intervalo de mantenimiento de cada uno de ellos?
- ¿Cuánto dura la puesta en servicio y cuándo sale de la bobinadora el primer rollo vendible?
- ¿Cómo será la ruta de repuestos en el tercer año, cuando una bomba o un troquel necesiten atención?
Ninguna de estas preguntas tiene una respuesta universal, y cualquier proveedor que afirme lo contrario está vendiendo un catálogo en lugar de un plan de producción. El error más caro en esta industria es comprar capacidad antes de decidir qué tejido la pagará.
Dónde encaja la maquinaria de telas no tejidas de HH
No pretendemos ser un convertidor estadounidense y no pretendemos conocer el mercado estadounidense mejor que las personas que operan líneas en él. Lo que sí sabemos es cómo construir equipos spunbond y meltblown que mantengan sus parámetros. Nuestra gama cubre configuraciones S, SS, SSS, SMS, SMMS y SMMSS en anchos estándar de 1600 mm a 4200 mm, con equipos host y auxiliares configurados en torno a un plan de producto específico en lugar de un catálogo fijo. puedes leer Más información sobre nuestros antecedentes y huella de exportación aquí. .
Cada proyecto comienza de la misma manera: una conversación sobre lo que el comprador pretende producir, con qué peso, con qué ancho, para qué cliente. A partir de ahí, la especificación en gran medida se escribe sola.
La comida para llevar
El mercado estadounidense de no tejidos spunbond no quedará satisfecho con una enorme planta nueva. Será atendido por productores que comprendan la relación entre la configuración de la viga, el peso de la tela y el costo por kilogramo, y por equipos que les permitan cambiar una de esas variables sin arruinar las otras dos.
Si está planeando una línea, expandiendo una o determinando si vale la pena invertir una capa de soplado en fusión, comience con la tela. El resto de la especificación se deriva de ahí.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
